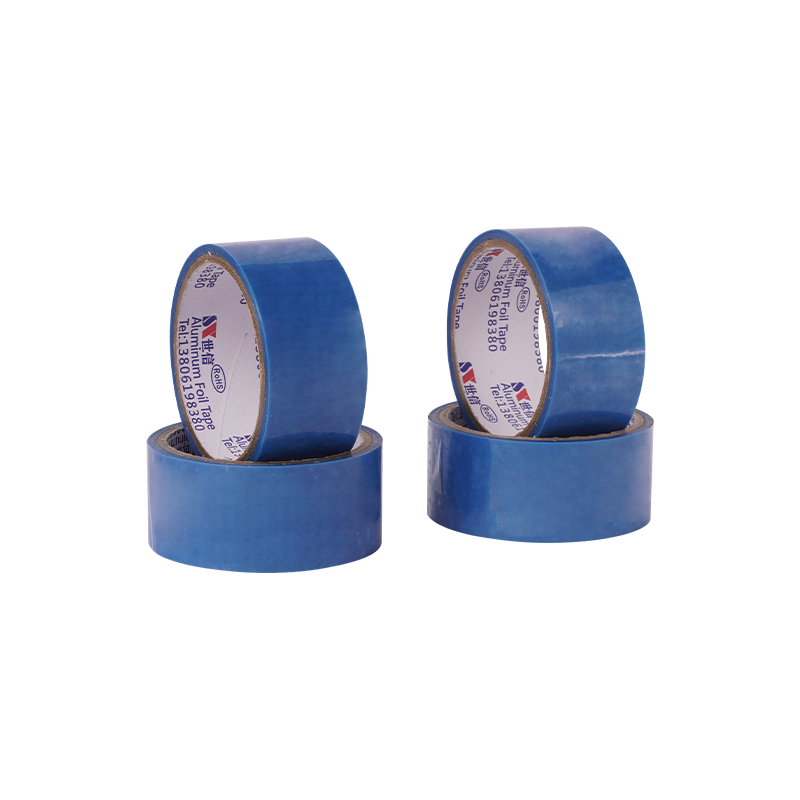
Para sa ayang defrost-heater assembly, ang pagpili ng tape ay dapat na nakabatay sa mga bonding interface, heat-seal process, liner arrangement at production checks—hindi ang kapal ng foil o presyo lamang. Nakatuon ang gabay na ito sa paghawak ng liner at mga papasok na pagsusuri sa kalidad para sa mga application ng defrost-heater. Para sa mas malawak na pagpili ng materyal at pagpapatunay na partikular sa produkto, tingnan ang aming kasalukuyang gabay sa heating-element.
Ang isang defrost-heater assembly ay maaaring makaranas ng mababang temperatura na imbakan, naka-localize na pag-init at paulit-ulit na thermal cycling. Ang aktwal na profile ng temperatura ay depende sa disenyo ng appliance at paraan ng pagsubok ng customer. Samakatuwid, ang tape ay dapat na maging kwalipikado laban sa mga nakadokumentong kondisyon ng kumpletong pagpupulong, sa halip na laban sa isang pangkaraniwang paghahabol sa temperatura.
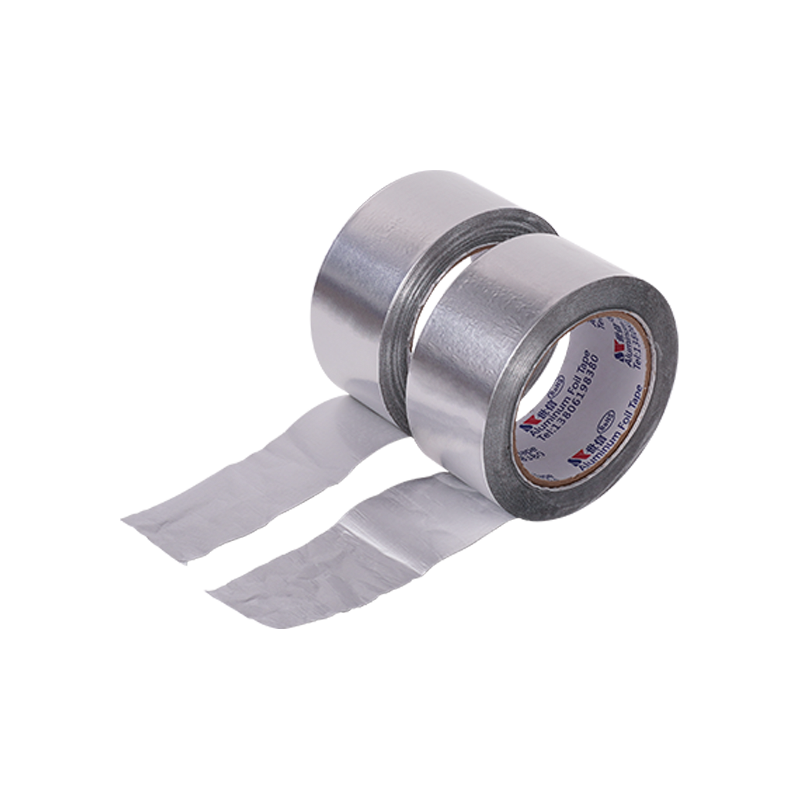
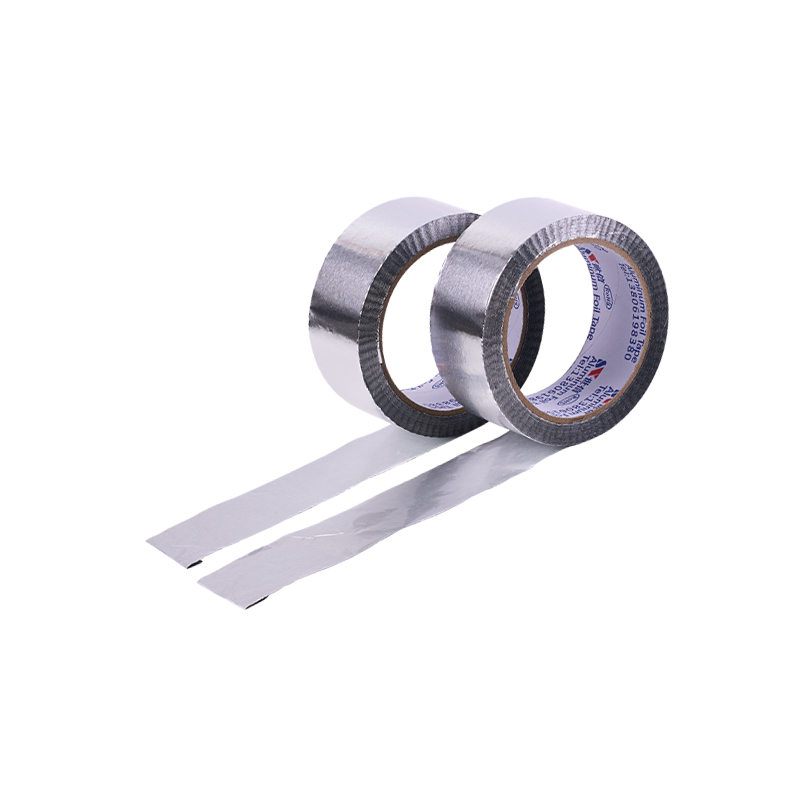
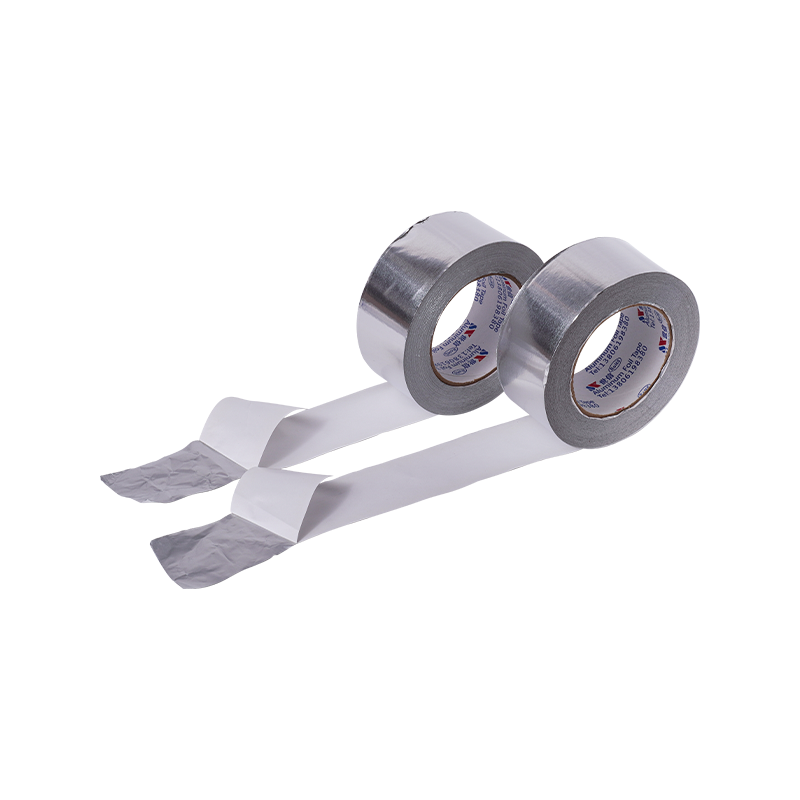
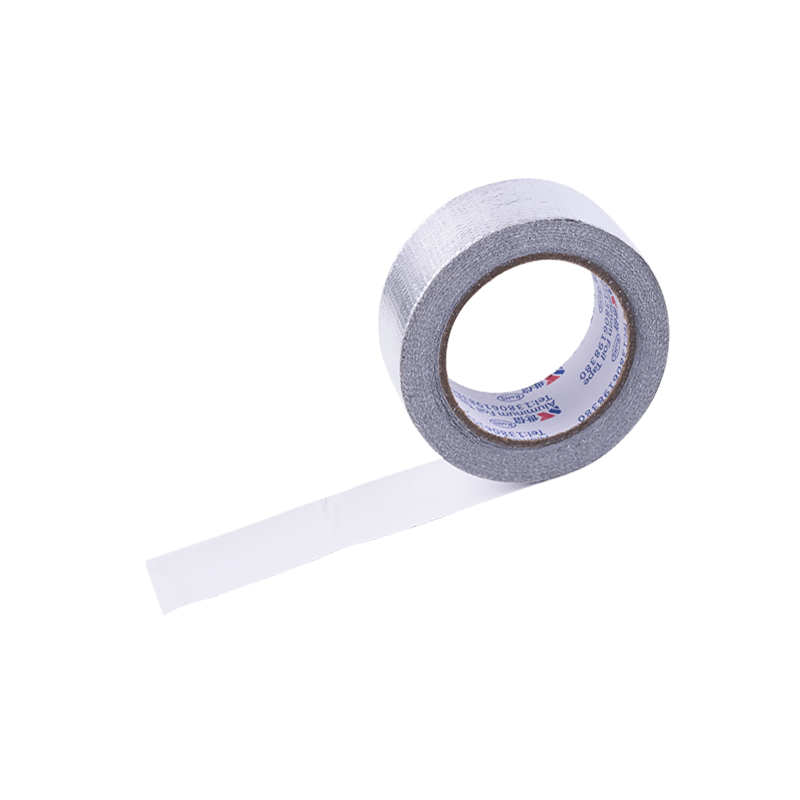
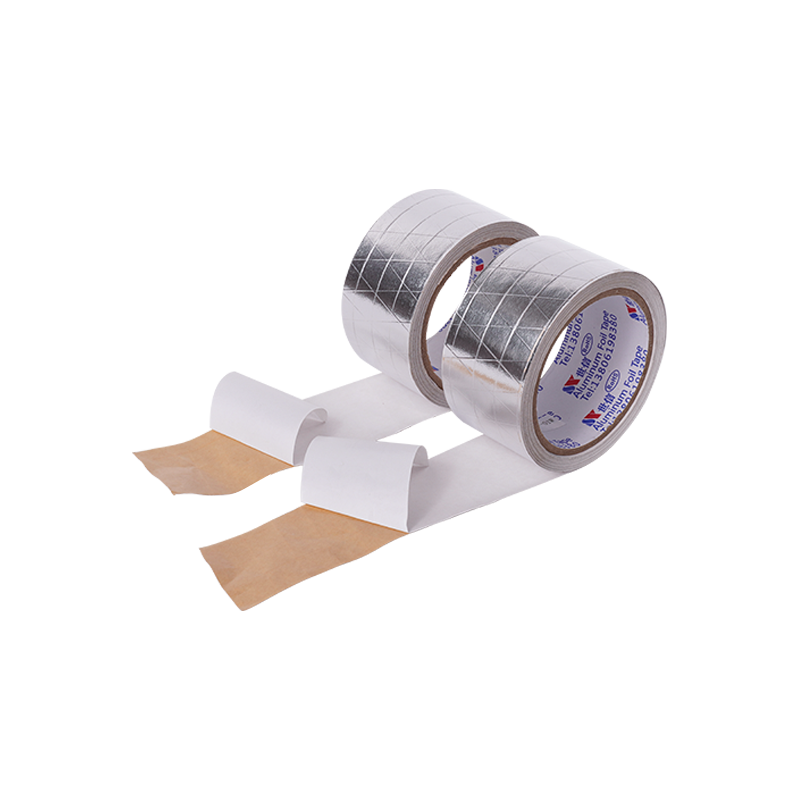
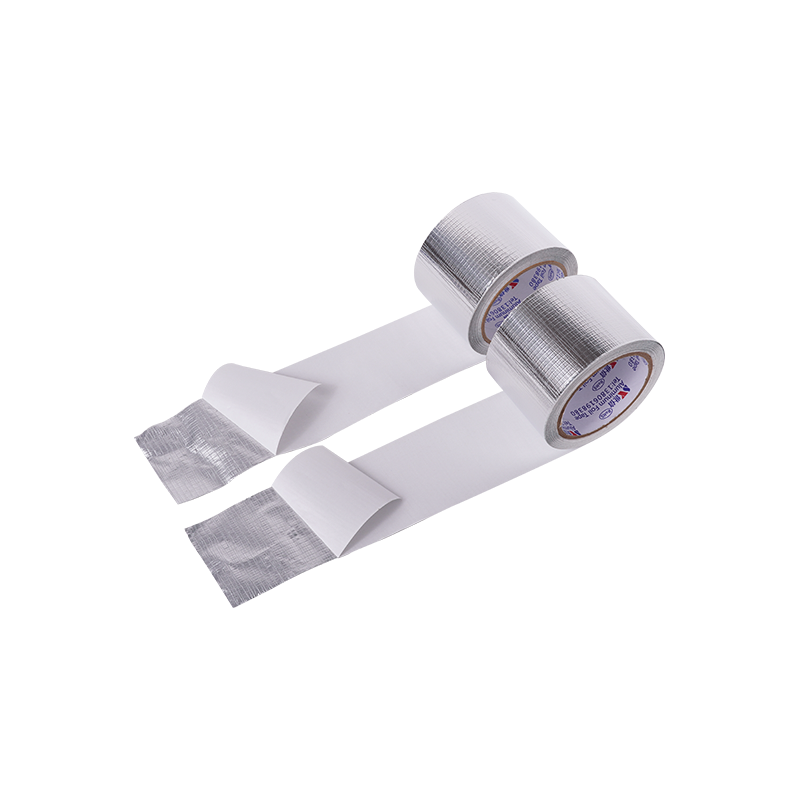
Pinagsasama ng heat-seal aluminum foil tape ang isang aluminum foil carrier na may heat-activated adhesive na idinisenyo upang mag-bonding sa ilalim ng tinukoy na init at presyon. Depende sa grado, ang konstruksiyon ay maaaring linerless o liner-backed; ang mga napiling bersyon na may suporta sa liner ay maaari ding magsama ng isang pressure-sensitive na pandikit sa tapat na mukha.
Ang mukha ng heat-seal ay isinaaktibo sa panahon ng pagpupulong. Kung ang disenyo ay may kasamang pangalawang pressure-sensitive na mukha, ang bahaging iyon ay nakadikit na sa temperatura ng silid at pinoprotektahan ng release na papel o pelikula. Kumpirmahin ang pagkakasunud-sunod ng layer at mga bonding face para sa eksaktong grado.
Depende sa grado ng produkto, maaaring kabilang sa konstruksiyon ang mga sumusunod na functional na layer. Hindi lahat ng HSL tape ay gumagamit ng parehong layer sequence:
Ang heat-seal adhesive at pressure-sensitive adhesive ay magkaibang mga bonding system. Ang heat-seal adhesive ay isinaaktibo sa pamamagitan ng tinukoy na init at presyon; pressure-sensitive adhesive bonds sa ilalim ng pressure sa ambient na mga kondisyon. Pinagsasama ng ilang liner-backed na marka ng HSL ang parehong mga system sa magkaibang mukha, kaya tukuyin ang bonding face para sa bawat bahagi bago ang pagpupulong.
Ang mga pressure-sensitive na pandikit ay bumubuo ng isang bono sa ilalim ng presyon sa mga kondisyon ng kapaligiran. Ang kanilang mataas na temperatura ay nag-iiba sa adhesive chemistry, coat weight, substrate, load at exposure time. Ang isang limitasyon ng temperatura ay hindi dapat ilapat sa lahat ng pressure-sensitive na foil tape.
Ang resulta ng pagbabalat sa temperatura ng silid lamang ay hindi mahuhulaan ang pagpapanatili ng bono pagkatapos ng pag-init o paulit-ulit na thermal cycling. Subukan ang kumpletong pagpupulong gamit ang aktwal na heater wire, substrate, pressure ng application at conditioning na tinukoy ng customer.
Foil tape na sensitibo sa presyon
Nagbubuklod sa ilalim ng presyon sa mga kondisyon ng kapaligiran, nang walang hakbang na heat-seal. Maaaring angkop ito kung saan ang proseso at substrate ay tumatawag para sa isang pressure-sensitive na bono at ang napiling grado ay nakakatugon sa mga kinakailangan sa serbisyo.
Tipikal na akma: mga application na nangangailangan ng ambient-pressure bonding, gaya ng ilang partikular na duct, panel o mga application ng serbisyo. Piliin ang pandikit para sa aktwal na substrate, profile ng temperatura at mga kondisyon ng pagkakalantad.
Heat-seal foil tape
Nangangailangan ng kinokontrol na hakbang ng init-at-presyon sa tinukoy na interface ng pagbubuklod. Ang pagkakapare-pareho ay nakasalalay sa malagkit na grado, paghahanda ng substrate, contact at kontrol sa proseso. Huwag ipagpalagay na ang bawat konstruksyon ng HSL ay may parehong mga kondisyon sa pag-activate.
Pinakamahusay na akma: PVC heating-wire fixation, defrost-heater assemblies at iba pang appliance heating application kung saan ang tinukoy na construction ay kwalipikado para sa interface at proseso.
Planuhin ang pagkakasunod-sunod ng kabit at pagkakalagay bago ang produksyon. Sa sandaling mabuo ang isang heat-seal bond, ang bahagi ay maaaring hindi na muling iposisyon sa pamamagitan lamang ng pagpindot nito muli sa temperatura ng silid. Ang rework ay depende sa adhesive chemistry at assembly design, kaya kumpirmahin ang proseso sa supplier bago ma-finalize ang tooling.
Itala ang temperatura sa bonding interface, setpoint ng kagamitan, dwell, pressure, substrate, pagbuo ng foil at bilis ng linya. Ang proseso ay dapat na kwalipikado bilang isang kumpletong hanay ng mga kundisyon, hindi sa pamamagitan lamang ng controller display.
Ang setpoint ng controller ay hindi nangangahulugang ang temperatura ng adhesive-interface. Ang paglipat ng init ay nakasalalay sa pagbuo ng foil at malagkit, disenyo ng tool, contact, dwell at substrate. Sukatin o i-verify ang interface gamit ang isang naaangkop na paraan at sundin ang teknikal na data para sa eksaktong grado.
Gamitin ang mga kundisyon sa pag-activate na nakumpirma ng supplier at ayusin ang isang variable sa isang pagkakataon sa panahon ng mga pagsubok. Ang hindi sapat na init o tirahan ay maaaring mag-iwan ng hindi kumpletong bono; ang sobrang init o presyon ay maaaring makapinsala sa substrate o maging sanhi ng malagkit na pagpisil-out. Pinapabuti ng pressure ang contact ngunit hindi mapapalitan ang activation.
Naaapektuhan ng liner ang imbakan, die-cutting, pagpoposisyon, pagpapakain at paghawak ng linya. Sa ilang mga proseso ito ay inalis bago ang heat sealing, kaya kumpirmahin ang pagkakasunud-sunod ng pagpupulong bago ipagpalagay na ang liner ay nakalantad sa pinainit na tool.
Kung masyadong madali ang pagpapakawala, maaaring maglipat ang isang die-cut na bahagi o tape strip habang hinahawakan. Kung masyadong mataas ang puwersa ng paglabas, ang pag-alis ng liner ay maaaring makapagpabagal sa linya o makaistorbo sa pagkakalagay. Suriin ang pag-uugali ng paglabas sa aktwal na anggulo ng balat, bilis at kondisyon ng imbakan.
Binubuod ng talahanayan ang mga karaniwang pagsasaalang-alang sa pangangasiwa, hindi mga pangkalahatang ranggo. Para sa mas malawak na pagpili ng materyal na elemento ng pag-init at pagpapatunay na tukoy sa grado, tingnan ang Heat-Seal Aluminum Foil Tape para sa Heating Elements . Para sa mga detalye ng konstruksiyon, tingnan Heat Seal Aluminum (HSL) Foil Tape na May Liner .
| Uri ng liner | Paghawak ng mga pagsasaalang-alang | Angkop sa aplikasyon | Sinusuri bago aprubahan | |
| PET na pelikula | Ang suporta sa pelikula ay maaaring makatulong sa dimensional na katatagan sa panahon ng pag-convert at paghawak ng bahagi. | Isaalang-alang kung kailan kinakailangan ang paghawak ng film-backed, die-cutting o pagpoposisyon. | Suriin ang release force, static, curl at dimensional stability sa aktwal na bilis ng proseso. | |
| Kraft paper | Ang paper-based na liner ay maaaring umangkop sa mga application kung saan mas gusto ang papel na backing para sa paghawak o pag-convert. | Isaalang-alang ang manu-mano o semi-awtomatikong paghawak kung saan angkop ang format ng grado at bahagi. | Protektahan mula sa kahalumigmigan; suriin ang pagkapunit, paglabas ng puwersa at kalidad ng die-cut. | |
| CCK liner | Ang papel na pinahiran ng luad ay nagbibigay ng makinis na ibabaw ng paglabas; ang pagganap ay nag-iiba ayon sa grado. | Isaalang-alang kung saan kailangan ng makinis na release surface para sa pag-convert o die-cut na mga bahagi. | Suriin ang pagkakapare-pareho ng puwersa ng paglabas, kalidad ng die-cut at mga kondisyon ng imbakan. | |
| Walang linya | Walang ibinibigay na release liner, kaya walang liner-removal step. | Isaalang-alang lamang kapag ang proseso ay maaaring hawakan ang konstruksiyon sa panahon ng paikot-ikot, slitting at application. | Suriin ang pagharang, pag-unwind, proteksyon sa ibabaw, pag-iimbak at kontrol ng feed. |
Aprubahan ang isang sample laban sa isang nakasulat na detalye at ang aktwal na proseso ng pagpupulong. Ang isang sample ng laboratoryo na pinindot ng kamay lamang ay hindi nagtatatag ng pagganap ng produksyon; idokumento ang kagamitan, substrate, mga setting at pamantayan sa pagtanggap na ginamit sa pagsubok.
Maaaring kasama sa mga papasok na pagsusuri ang pagsukat ng slit-width sa ilang mga punto, visual na inspeksyon, roll-winding at kondisyon ng gilid, liner release, at isang sample na heat-seal trial sa mga naaprubahang setting. Magtala ng mga resulta laban sa napagkasunduang detalye; huwag maglapat ng di-makatwirang unibersal na squeeze-out na limitasyon.
Screen para sa adhesive squeeze-out, foil cracking sa folds, liner-removal o feeding problem, at delamination pagkatapos ng kinakailangang conditioning. Ito ay mga sintomas ng diagnostic; imbestigahan ang materyal, substrate at proseso nang magkasama bago magtalaga ng isang ugat na dahilan.
I-qualify ang tape bilang isang kumpletong construction, hindi bilang isang paglalarawan ng catalog. I-lock ang foil, malagkit na mga mukha, liner, lapad, format ng roll at mga kondisyon ng proseso bago ang produksyon. Ang pagbabago sa alinman sa mga ito ay maaaring makaapekto sa validated assembly at nangangailangan ng muling kwalipikasyon.
Ang Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) ay gumawa ng mga industrial adhesive tape mula noong 2005, kasama ang heat-seal aluminum foil constructions para sa appliance heating applications. Ang pabrika nito sa Jiangsu ay sumasaklaw sa halos 12,000 metro kuwadrado at gumagamit ng humigit-kumulang 100 katao. Maaaring talakayin ng Shixin ang mga linerless at liner-backed na format, naka-customize na lapad at mga format ng roll, na napapailalim sa napiling construction at production na kinakailangan. ISO 9001 is mga sertipikasyon ng sistema ng pamamahala; ang naaangkop na mga deklarasyon ng RoHS/REACH at mga ulat ng pagsubok sa SGS ay dapat suriin laban sa eksaktong produkto at saklaw ng pagsubok. Para sa isang teknikal na pagsusuri, ibahagi ang heater-wire o component na materyal, mga bonding face, mga kinakailangang dimensyon, mga kondisyon ng proseso at mga pagsubok sa pagpapatunay na tinukoy ng customer.
Kung ang defrost heater ay nasa yugto pa ng disenyo, ibahagi ang assembly drawing, heater-wire material, substrate, bonding face at available na mga kondisyon ng proseso gamit ang Shixin Tape bago i-finalize ang fixture o die-cut na format. Nakakatulong ito na matukoy ang mga kinakailangan sa pagtatayo at pangangasiwa bago ang pag-apruba ng produksyon.
Anong activation temperature ang kailangan ng defrost-heater heat-seal aluminum foil tape?
Walang universal activation temperature o dwell time para sa lahat ng HSL tape. Ang mga kinakailangang kondisyon ay nakasalalay sa eksaktong heat-seal adhesive, pagbuo ng foil, substrate, tooling, contact at proseso. Gamitin ang teknikal na data na partikular sa produkto at kumpirmahin ang bono sa aktwal na pagpupulong sa ilalim ng pagsubok sa pagtanggap na tinukoy ng customer.
Maaari bang palitan ng heat-seal foil tape ang pressure-sensitive na foil tape na ginamit na sa linya?
Pagkatapos lamang ng pagsusuri sa engineering at pagsubok sa produksyon. Ang isang pressure-sensitive na tape ay nagbubuklod sa ilalim ng ambient pressure, habang ang HSL ay nangangailangan ng init at presyon sa tinukoy na interface. Kasama rin sa ilang liner-backed na marka ng HSL ang isang hiwalay na mukha na sensitibo sa presyon. Kumpirmahin kung aling mukha ang mga bono sa bawat bahagi, pagkatapos ay subukan ang kumpletong pagpupulong laban sa aktwal na mga kinakailangan sa pagpapatakbo at pagtanda. Huwag palitan batay lamang sa paunang tack o presyo.
Aling liner ang nababagay sa isang automated na defrost-heater assembly line?
Walang pangkalahatang default. Pumili ng PET film, papel o ibang release liner ayon sa kinakailangang converting, die-cutting, positioning, peel force at mga kondisyon ng imbakan. Kumpirmahin ang eksaktong liner na opsyon na magagamit para sa napiling grado at patunayan ito sa nilalayong bilis ng linya. Ang Linerless HSL ay maaaring umangkop sa mga proseso na hindi nangangailangan ng release liner, ngunit nangangailangan ito ng naaangkop na mga kontrol sa paghawak at paikot-ikot.
Nangangailangan ba ang mga European appliance program ng mga dokumento ng RoHS at REACH para sa defrost-heater tape?
Maaaring humiling ang mga mamimili ng mga deklarasyon ng RoHS/REACH o iba pang mga dokumento sa pagsunod para sa mga materyales na ginagamit sa mga European appliance program. Suriin na ang bawat deklarasyon o pagsubok na ulat ay sumasaklaw sa eksaktong marka ng tape, materyal na saklaw at naaangkop na rebisyon; humiling ng lot traceability kung kinakailangan ng proseso ng kwalipikasyon. Hindi pinapalitan ng mga ISO management-system certificate ang mga dokumento ng pagsunod na partikular sa produkto.
Ang aming kumpanya ay nakikibahagi sa industriya ng paggawa ng tape nang higit sa 20 taon, at nakatuon sa iba't ibang Mga uri ng mga teyp ng aluminyo foil, foam tapes, mga tape ng refrigerator, atbp.
Telepono: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Address: Hindi.
Miya Miao
Email: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co, Ltd. All Rights Reserved. Pasadyang mga tagagawa ng foil ng foil ng ODM foil